Dao & máy
Khai từng máy CNC: dao, khổ ván, số xếp tấm, chiều cao Z, mã lệnh đầu và cuối tệp.
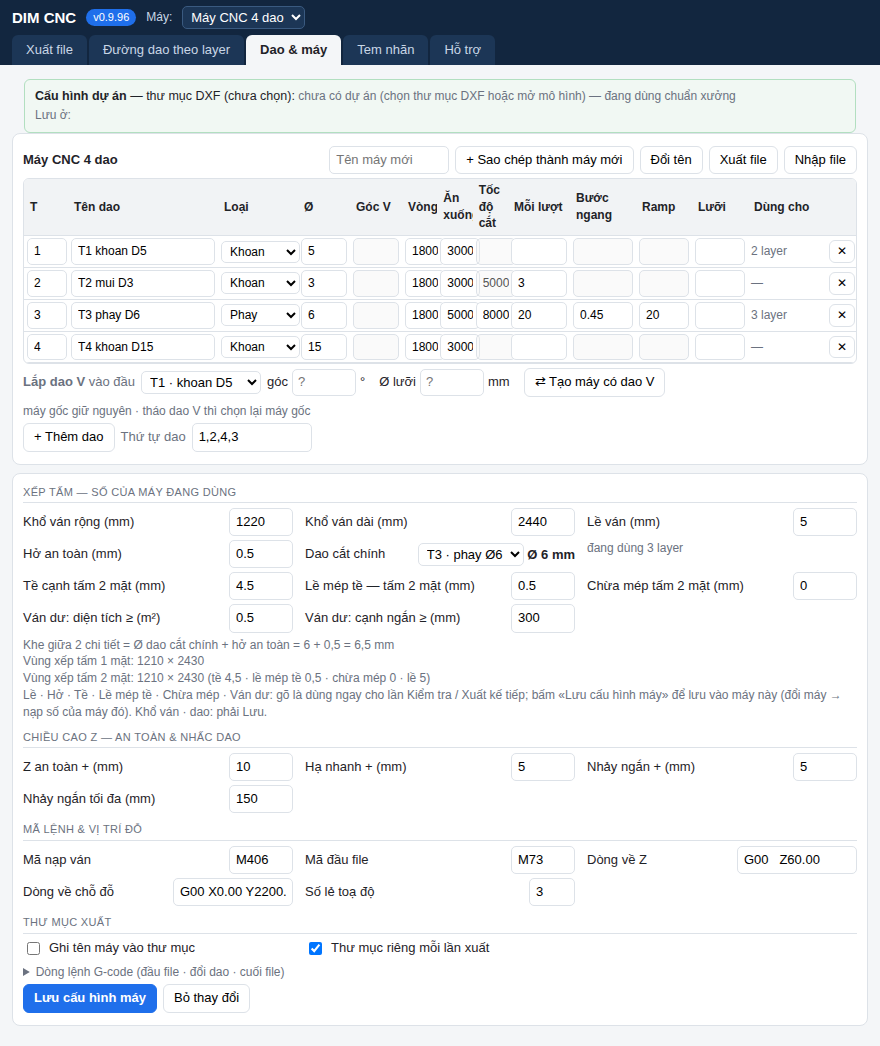
Ở đâu: hộp thoại DIM CNC — Xuất G-code › thẻ Dao & máy. Ô Máy: ở đầu hộp thoại.
Làm gì: Mỗi máy có hồ sơ riêng: dao, dòng lệnh, số xếp tấm, bảng đường dao theo layer.
Khi nào dùng: Khi cài máy mới, lắp hoặc đổi dao, đổi khổ ván.
Các bước
- Chọn máy ở ô Máy:. Gói có sẵn máy Máy CNC 4 dao.
- Sửa bảng dao cho đúng mũi đang lắp trên máy.
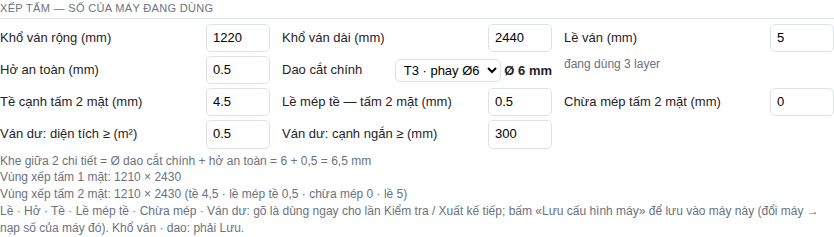
- Sửa khổ ván và Dao cắt chính ở nhóm Xếp tấm — số của máy đang dùng.
- Kiểm nhóm Chiều cao Z — an toàn & nhấc dao và Mã lệnh & vị trí đỗ.
- Bấm Lưu cấu hình máy.
- Bấm Kiểm tra ở thẻ Xuất file để tính lại.
Hồ sơ máy
- Gõ Tên máy mới, bấm + Sao chép thành máy mới để thêm máy giống máy đang dùng.
- Gõ tên mới rồi bấm Đổi tên để đổi tên máy đang dùng.
- Nút Xoá chỉ hiện khi có từ 2 máy. Không xoá được máy đang dùng.
- Xuất file, Nhập file: chép cấu hình máy sang máy tính khác.
- Máy dùng bộ điều khiển khác: gửi DIM Concept 1 tệp G-code mẫu của máy đó. Chờ DIM kiểm xong rồi mới cắt.
Bảng dao
| Ô | Mặc định | Ghi chú |
|---|---|---|
| T · Loại | T1, T2, T4 khoan · T3 phay | Số dao 1 – 99, không trùng. Có khoan, phay, dao V, dao hình. |
| Ø | T1 5 · T2 3 · T3 6 · T4 15 | mm. Phải đúng mũi đang lắp. Plugin tính theo ô này. |
| Vòng/phút | 18000 | Tốc độ quay trục. |
| Ăn xuống · Tốc độ cắt | T3: 5000 · 8000 | Tốc độ cắm dao xuống · tốc độ cắt ngang. |
| Mỗi lượt · Bước ngang | T3: 20 · 0,45 | Ăn sâu tối đa mỗi lượt, mm · bước ngang khi phay hốc, tính theo lần Ø. |
| Lưỡi | trống | mm. Ăn sâu hơn lưỡi thì bị chặn. Trống: không kiểm tới 25 mm; sâu hơn phải khai lưỡi. |
| Thứ tự dao | 1,2,4,3 | Thứ tự đổi dao trong tệp. Dao cắt chính luôn chạy cuối. |
- Bấm + Thêm dao để thêm dao. Dao V nhập Góc V đúng góc thật, từ 20 đến 150.
- Đổi số dao: layer tự theo dao cùng loại và Ø. Layer mất dao phù hợp bị chặn khi Kiểm tra.
Lắp dao V vào đầu
- Ở hàng Lắp dao V vào đầu, chọn đầu dao sẽ tháo. Không chọn được dao cắt chính.
- Nhập góc thật của dao V và Ø lưỡi lớn nhất.
- Bấm ⇄ Tạo máy có dao V, rồi xác nhận.
- Plugin tạo máy mới, chỉ đổi 1 đầu thành dao V. Máy gốc giữ nguyên. Tháo dao V thì chọn lại máy gốc ở ô Máy:.
Xếp tấm, chiều cao Z, mã lệnh
| Ô | Mặc định | Ghi chú |
|---|---|---|
| Khổ ván rộng (mm) · Khổ ván dài (mm) | 1220 · 2440 | Khổ ván máy cắt. |
| Lề ván (mm) · Hở an toàn (mm) | 5 · 0,5 | 0 – 50 · 0 – 10. Hở chỉ dùng khi tự xếp tấm. |
| Dao cắt chính | T3 · phay Ø6 | Chỉ chọn dao phay. Cắt rời chi tiết, luôn chạy cuối. |
| Tề cạnh tấm 2 mặt (mm) · Lề mép tề — tấm 2 mặt (mm) | 4,5 · 0,5 | 1 – 20 · 0 – 50. Mặt 01 tề mép phải và mép dưới. |
| Ván dư: diện tích ≥ (m²) · Ván dư: cạnh ngắn ≥ (mm) | 0,5 · 300 | Phần ván còn lại đủ lớn thì đề xuất làm ván dư. |
| Z an toàn + (mm) · Hạ nhanh + (mm) | 10 · 5 | Tính từ mặt ván. Hạ nhanh không lớn hơn Z an toàn. |
| Nhảy ngắn + (mm) · Nhảy ngắn tối đa (mm) | 5 · 150 | Chuyển ngắn chỉ nhấc thấp. Xa hơn thì nhấc lên Z an toàn. |
| Mã nạp ván · Mã đầu file | M406 · M73 | Mã nạp ván chỉ in ở tệp nạp ván mới. |
| Dòng về chỗ đỗ · Số lẻ toạ độ | G00 X0.00 Y2200.00 · 3 | Plugin lấy X, Y làm vị trí đỗ · 2 – 4 chữ số. |
| Thư mục riêng mỗi lần xuất · Ghi tên máy vào thư mục | bật · tắt | Bỏ tick thì xuất đè cùng 1 thư mục. |
- Số sai ở nhóm Xếp tấm thì ô đỏ. Nút Lưu cấu hình máy không lưu khi còn ô đỏ.
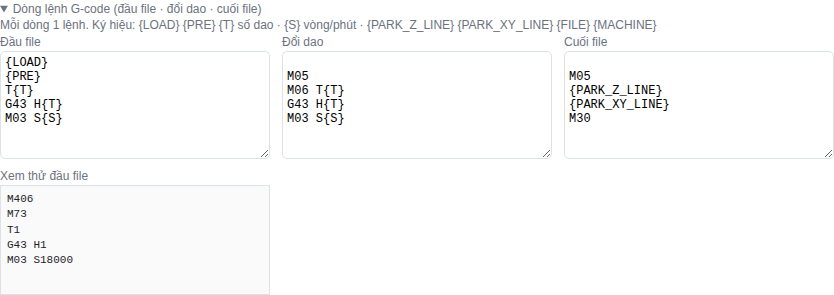
- Bấm Dòng lệnh G-code (đầu file · đổi dao · cuối file) để mở khung mẫu lệnh. Mỗi dòng 1 lệnh, chỉ dùng ký hiệu ghi trong khung. Xem thử đầu file hiện ngay các dòng đầu tệp.
Mới ở bản 0.9.96: Nới khe cho dao cắt chính
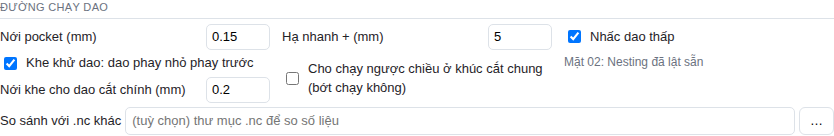
Ở đâu: thẻ Xuất file › thông số khác › Đường chạy dao. Ô nằm ngay dưới Khe khử dao: dao phay nhỏ phay trước.
- Ô Khe khử dao… bật sẵn: dao phay nhỏ hơn phay trước chỗ dao cắt chính không vào hết.
- Ô mới: khe vẽ hẹp hơn dao cắt chính một chút thì dao cắt chính cắt luôn. Không gọi dao phay nhỏ, không đổi dao.
- Ví dụ rãnh rộng 5,8 mm, dao Ø6, số nới 0,2: dao Ø6 cắt luôn rãnh đó.
- Ô Nới khe cho dao cắt chính (mm) mặc định 0,2. Gõ từ 0 đến 0,5, bước 0,05. Số 0 là không nới.
- Mỗi vách lấn tối đa nửa số đã gõ. Khe hẹp hơn nữa thì dao phay nhỏ phay trước như cũ.
- Chỉ có tác dụng khi Khe khử dao… đang tick và máy có dao phay nhỏ hơn dao cắt chính.
- Bảng dao mặc định chỉ có 1 dao phay Ø6. Cần khai thêm dao phay nhỏ hơn thì ô này mới có tác dụng.
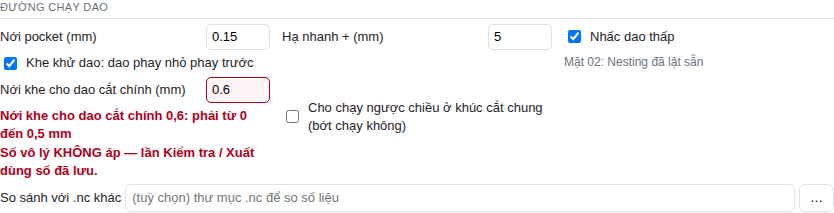
- Gõ số ngoài 0 – 0,5 thì ô đỏ, kèm lý do. Số đó không được dùng, plugin dùng số đã lưu.
- Có khe được nới thì
THU_TU_CHAY.txtvà báo cáo thêm 1 dòng Nới khe ≤ … mm: dao T… …. - Muốn giữ số cho lần sau: bấm Lưu thông số (chuẩn xưởng) ở thẻ Hỗ trợ.
Lưu ý
- Số ở thông số khác dùng ngay cho lần Kiểm tra kế tiếp. Chỉ được giữ khi bấm Lưu thông số (chuẩn xưởng).
- Số máy, dao, khổ ván, xếp tấm chỉ được giữ khi bấm Lưu cấu hình máy. Khổ ván và dao phải lưu mới có tác dụng.
- Ở thông số khác, số ngoài giới hạn bị bỏ qua, ô không đỏ. Riêng nhóm Xếp tấm và ô Nới khe… tô đỏ.
- Đổi Ø dao cắt chính: kiểm Ø mũi thật trên máy. Sai Ø thì chi tiết sai kích thước.
Hay gặp
| Thấy | Nguyên nhân | Cách sửa |
|---|---|---|
| Tên máy không được để trống | Bấm sao chép hoặc đổi tên khi ô tên trống. | Gõ tên máy rồi bấm lại. |
| Không xoá được máy đang dùng — chuyển sang máy khác trước | Xoá máy đang dùng. | Chọn máy khác ở ô Máy: rồi xoá. |
| Dao cắt tấm T… phải là dao phay | Dao cắt chính chọn trúng mũi khoan. | Chọn dao phay làm Dao cắt chính. |
| Thứ tự dao có dao chưa khai báo: … | Thứ tự dao có số dao không có trong bảng. | Chỉ ghi dao đã khai. |
| Mẫu cuối file phải có M30 hoặc M02 | Khung Cuối file thiếu lệnh kết thúc. | Thêm M30 hoặc M02. |
| Báo vị trí đỗ máy không khớp | Dòng về chỗ đỗ lệch vị trí đỗ đã lưu. | Sửa Dòng về chỗ đỗ rồi lưu lại. |
| Báo dao phải ăn sâu hơn lưỡi | Lưỡi khai ngắn hơn độ sâu cần ăn. | Lắp dao lưỡi dài hơn, hoặc giảm độ sâu. |
Liên quan
- Xuất G-code (.nc) — bấm Kiểm tra lại sau khi sửa máy.
- Tự xếp tấm từ mô hình — dùng khổ ván, lề, hở, dao cắt chính của máy.
- Đường dao theo layer — mỗi layer chọn dao trong bảng dao này.
- Hỗ trợ — lưu hoặc khôi phục thông số chuẩn xưởng.